
 th
 English
 русский
 Español
 عربى
 ไทย
-
ไคเซียร์ คลีน เทคโนโลยี ประกาศเปิดการดําเนินงานอย่างเป็นทางการของฐานการผลิตใหม่ในประเทศไทย ยกระดับความยืดหยุ่นของห่วงโซ่อุปทานทั่วโลก
Jan, 30, 2026
ข่าวอุตสาหกรรมเจ้อเจียงไคเซียร์คลีนเทคโนโลยี จํากัด ผู้ให้บริการชั้นนําด้านโซลูชั่นคลีนรูมประสิทธิภาพสูงมีความภูมิใจที่จะประกาศการเริ่มต้นการดําเนินงานอย่างเป็นทางการที่ฐานการผลิตที่ทันสมัยในประเทศไทยภายใต้ บริษัท ... -
Kaiser เปิดตัวซีรีส์แผงทําความสะอาดต้านจุลชีพยุคใหม่ สร้างเกณฑ์มาตรฐานใหม่สําหรับสถานพยาบาลและสิ่งอํานวยความสะดวกไฮเทค
Jan, 30, 2026
ข่าวอุตสาหกรรมนวัตกรรมที่จุดตัดของความปลอดภัยและความบริสุทธิ์เจ้อเจียงไกเซอร์คลีนเทคโนโลยี จํากัด ได้เปิดตัวชุดแผงทําความสะอาดรุ่นต่อไปวิศวกรรมด้วยเทคโนโลยีการรักษาพื้นผิวขั้นสูงที่เป็นกรรมสิทธิ์ กลุ่มผลิตภัณฑ์ใหม่... -
Kaisier Clean Technology จัดแสดงโซลูชั่นห้องสะอาดทั้งหมดที่ SEMICON Southeast Asia 2024 โดยเน้นที่ “One-Stop Service” Model
Jan, 30, 2026
ข่าวอุตสาหกรรมเจ้อเจียงไคเซียร์คลีนเทคโนโลยี จํากัด ร่วมกับบริษัทในเครือในไทยประสบความสําเร็จในการเข้าร่วมเป็นผู้แสดงสินค้าในงาน SEMICON Southeast Asia 2024 ซึ่งเป็นหนึ่งในงานชั้นนําของภูมิภาคสําหรับห่วงโซ่อุปทานกา... -
คู่มือการเลือกระบบคลีนรูมฉบับสมบูรณ์
Apr, 22, 2026
ข่าวอุตสาหกรรมวิธีการเลือก ระบบห้องคลีนรูม ? หัวใจสำคัญของการเลือกระบบห้องคลีนรูมอยู่ที่ "วิธีการล็อคสามขั้นตอน" ขั้นแรก กำหนดระดับความสะอาดตามกระบวนการผลิต (มาตรฐาน ISO 14644-1) ประการที่สอง เลือกโหมด... -
กรอบโครงสร้างเหล็กคืออะไร?
Apr, 22, 2026
ข่าวอุตสาหกรรมวิธีการเลือกสิ่งที่ถูกต้อง แปเหล็กรูปตัวซี ข้อมูลจำเพาะตามข้อกำหนดการรับน้ำหนักของอาคาร หลักการหลักในการเลือกข้อกำหนดแปเหล็กรูปตัว C สำหรับการออกแบบโครงสร้างเหล็กคือ เพื่อให้แน่... -
ระบบอาคารชั่วคราวคืออะไร?
Apr, 22, 2026
ข่าวอุตสาหกรรมวิธีการเลือกที่ถูกต้อง บ้านภาชนะชั่วคราวแบบพกพา ขึ้นอยู่กับวัฏจักรของโครงการและภูมิศาสตร์? เมื่อเลือกบ้านคอนเทนเนอร์ชั่วคราวแบบพกพา เกณฑ์โดยตรงสู่ความสำเร็จอยู่ที่: : ความ... -
เหตุใดแผงที่ทำด้วยเครื่องจักรจึงเป็นผู้นำการออกแบบห้องคลีนรูม?
Apr, 27, 2026
ข่าวอุตสาหกรรมท่ามกลางความต้องการการก่อสร้างห้องปลอดเชื้อที่เพิ่มขึ้นในปี 2569 แผงคลีนรูมที่ทำด้วยเครื่องจักร ได้สร้างชื่อเสียงให้กับตัวเองเป็นเกณฑ์มาตรฐานสำหรับวัสดุห่อหุ้มที่ต้องการในเภสัช... -
แผงคลีนรูมแฮนด์เมดคืออะไร?
May, 04, 2026
ข่าวอุตสาหกรรมในตลาดระบบซองจดหมายคลีนรูมปี 2569 แผงคลีนรูมแฮนด์เมด ได้กำจัดทัศนคติเดิมๆ ที่ล้าสมัยของ "การทำงานด้วยตนเองที่มีประสิทธิภาพต่ำ" ไปอย่างสิ้นเชิง โดยเปลี่ยนเป็นผลิตภัณฑ์แบบกำหนดเอ... -
วิธีการเลือกแผงคลีนรูมสแตนเลสป้องกันสนิม?
May, 11, 2026
ข่าวอุตสาหกรรมแผงคลีนรูมที่ใช้สแตนเลส 304 หรือ 316L เป็นชั้นพื้นผิวรวมกับวัสดุแกนกลางที่ทนไฟคลาส A (เช่น ใยหิน ใยหินแก้วแมกนีเซียม หรือรังผึ้งอลูมิเนียม) เป็นตัวแทนของโซลูชันกรอบป้องกันการกัดกร่อนที่เชื่อ... -
เหตุใดอาคารคอนเทนเนอร์ชั่วคราวแบบโมดูลาร์จึงเข้ามาแทนที่การก่อสร้างแบบเดิม?
May, 18, 2026
ข่าวอุตสาหกรรมอาคารคอนเทนเนอร์ชั่วคราวแบบโมดูลาร์ ได้พัฒนาจากการหยุดการบรรเทาทุกข์ฉุกเฉินไปสู่เส้นทางอุตสาหกรรมการก่อสร้างกระแสหลัก โดยมีอัตราการเติบโตต่อปีเกิน 12% ประมาณการทางอุตสาหกรรม... -
เหตุใดบ้านคอนเทนเนอร์ชั่วคราวแบบพกพาจึงปรับโครงสร้างการก่อสร้างทั่วโลกในปี 2569?
May, 25, 2026
ข่าวอุตสาหกรรมบ้านภาชนะชั่วคราวแบบพกพา ได้เปลี่ยนจากสถานพักพิงฉุกเฉินชายขอบมาเป็น โซลูชั่นสถาปัตยกรรมกระแสหลัก . จากการวิจัยตลาดการก่อสร้างทั่วโลก พบว่าตลาดอาคารแบบโมดูลาร์ถึงแล้ว 13...
ผู้จัดจำหน่ายแผ่นห้องสะอาดผลิตด้วยเครื่องจักร
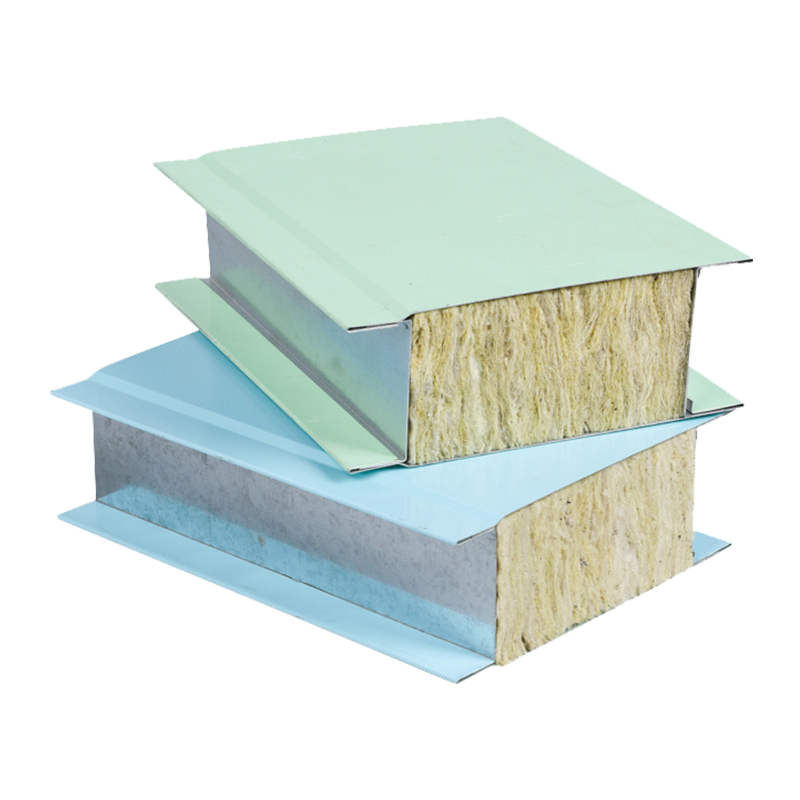
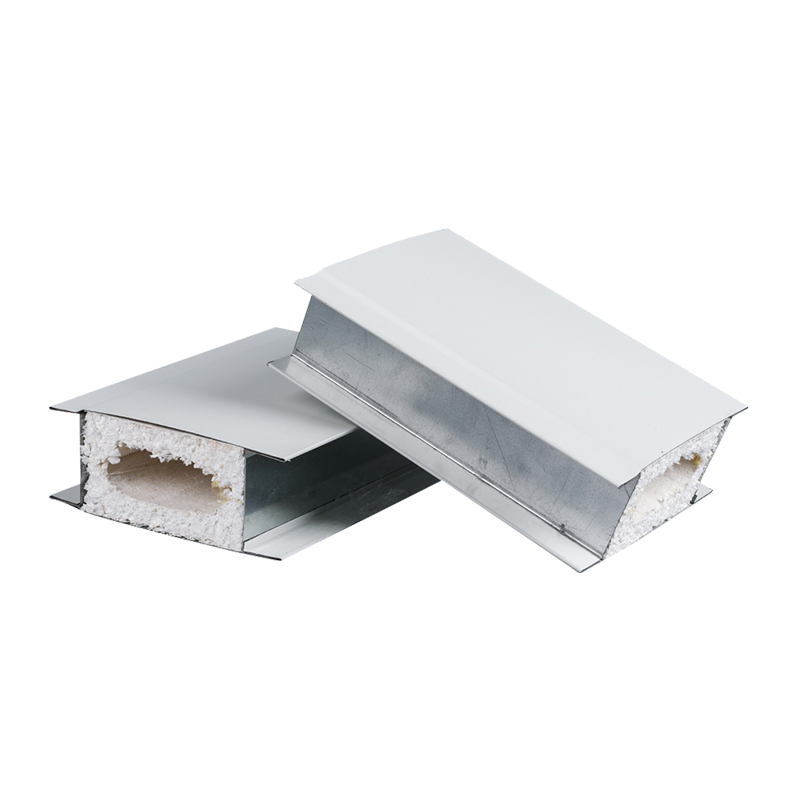
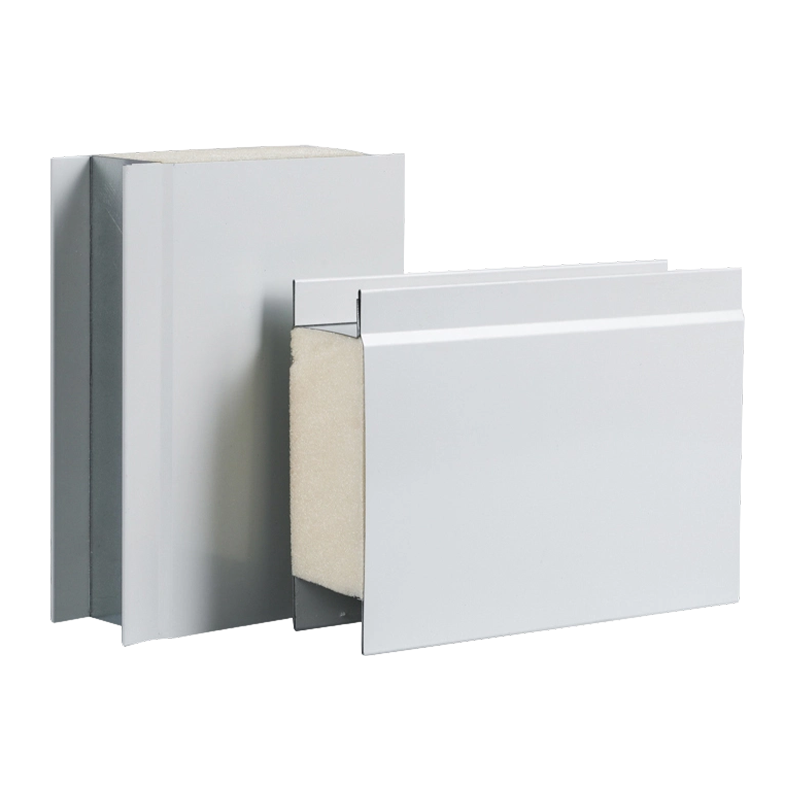
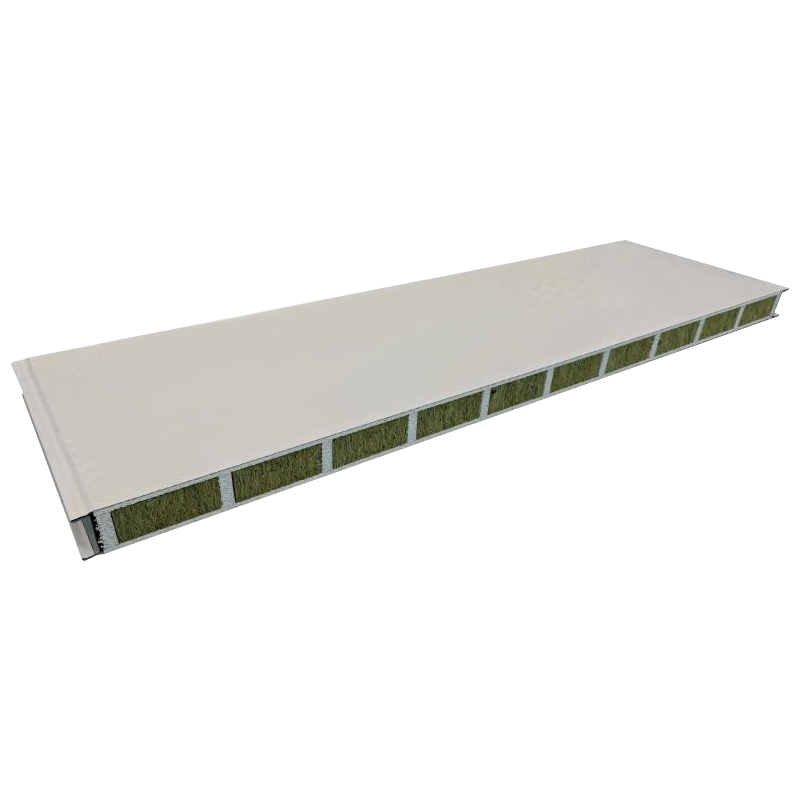
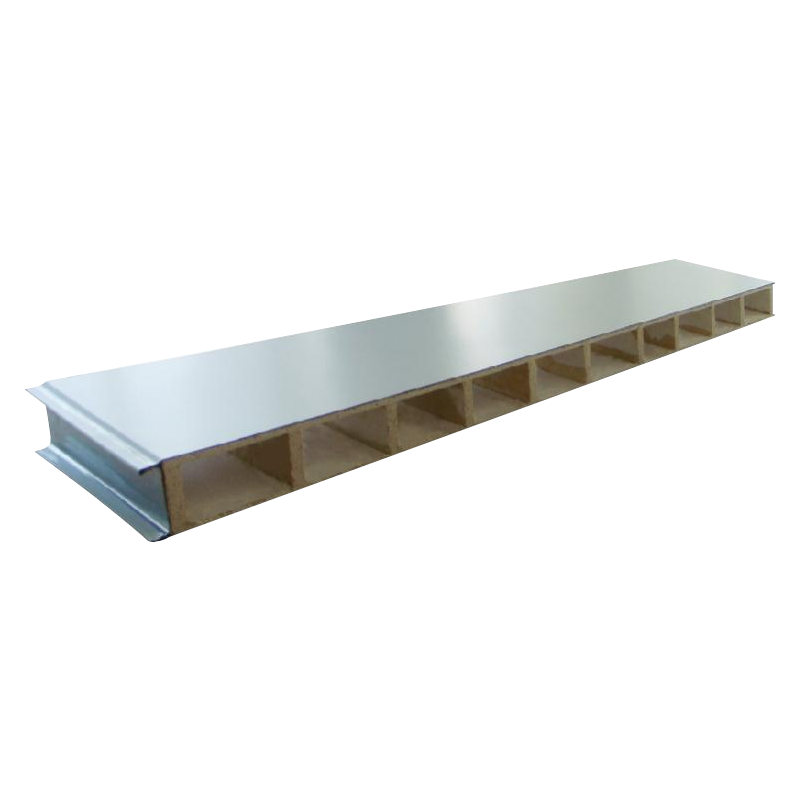
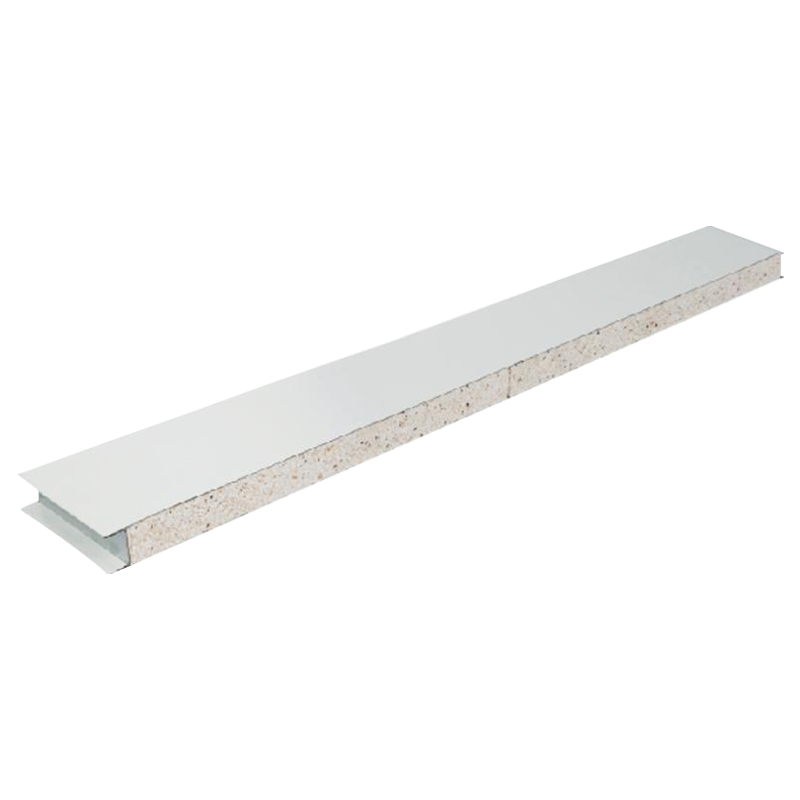
แผงคลีนรูมที่ผลิตด้วยกลไกถูกนํามาใช้กันอย่างแพร่หลายในสภาพแวดล้อมที่ต้องการความสะอาด การควบคุมอุณหภูมิและความชื้น และประสิทธิภาพด้านความปลอดภัยในระดับสูง หน้าที่หลักของพวกเขาคือการสร้างสภาพแวดล้อมในพื้นที่สะอาดที่มั่นคงและควบคุมได้ แยกแหล่งที่มาของการปนเปื้อนภายนอกได้อย่างมีประสิทธิภาพ และลดการยึดเกาะและการแพร่กระจายของฝุ่น แบคทีเรีย และจุลินทรีย์ในอากาศ ทําให้เกิดสภาพแวดล้อมที่สะอาดที่เชื่อถือได้สําหรับการผลิต การวิจัยทางการแพทย์ และวิทยาศาสตร์ กิจกรรม
ในแง่ของข้อได้เปรียบด้านประสิทธิภาพ แผงคลีนรูมที่ผลิตด้วยเครื่องจักรมีความเสถียรทางโครงสร้างและความสามารถในการรับน้ําหนักที่ดีเยี่ยม กระบวนการกดเชิงกลส่งผลให้โครงสร้างภายในมีความหนาแน่นและสม่ําเสมอมากขึ้นทําให้มั่นใจได้ถึงความเรียบโดยรวมและความต้านทานต่อการเสียรูปสูงรักษาประสิทธิภาพของผนังและเพดานที่ดีเยี่ยมแม้หลังจากการใช้งานในระยะยาว ในขณะเดียวกัน ผลิตภัณฑ์ก็มีความทนทานต่อไฟที่เหนือกว่า ด้วยวัสดุหลักที่ทนไฟ เช่น ขนหิน แมกนีเซียมออกไซด์ และหินซิลิคอน เพื่อให้เป็นไปตามมาตรฐานไม่ติดไฟหรือหน่วงไฟเกรด A ซึ่งช่วยเพิ่มระดับความปลอดภัยโดยรวมได้อย่างมีประสิทธิภาพ ของอาคาร
ในด้านประสิทธิภาพความสะอาด พื้นผิวของแผงคลีนรูมที่ผลิตด้วยเครื่องจักรมักใช้แผ่นเหล็กเคลือบสี แผ่นสแตนเลส หรือวัสดุเคลือบต้านเชื้อแบคทีเรีย ซึ่งให้ความต้านทานการกัดกร่อน ทนต่อสารเคมีทําความสะอาด ทําความสะอาดง่าย และทนทานต่อการสะสมของฝุ่น ซึ่งเป็นไปตามข้อกําหนดการใช้งานระยะยาวของสภาพแวดล้อมที่สะอาดที่มีมาตรฐานสูง เช่น เวิร์กช็อป GMP ห้องผ่าตัดของโรงพยาบาล และห้องทําความสะอาดอิเล็กทรอนิกส์ การออกแบบโครงสร้างการปิดผนึกที่ยอดเยี่ยมยังช่วยลดการสะสมของฝุ่นในช่องว่างได้อย่างมีประสิทธิภาพลดความเสี่ยงของการปนเปื้อนทุติยภูมิ
แผงคลีนรูมที่ผลิตด้วยกลไกยังมีฉนวนกันเสียง ฉนวนกันความร้อน และเอฟเฟกต์การประหยัดพลังงานที่ดีอีกด้วย โครงสร้างวัสดุหลักที่มีความหนาแน่นสูงสามารถปิดกั้นการส่งผ่านเสียงรบกวนได้อย่างมีประสิทธิภาพในขณะที่ลดการสูญเสียความร้อนช่วยให้ผู้ใช้ลดการใช้พลังงานของระบบปรับอากาศและบรรลุการดําเนินงานอาคารที่ประหยัดพลังงานและเป็นมิตรกับสิ่งแวดล้อมมากขึ้น วิธีการติดตั้งแบบโมดูลาร์ยังช่วยปรับปรุงประสิทธิภาพการก่อสร้าง ลดระยะเวลาการก่อสร้าง และลดต้นทุนโครงการโดยรวมได้อย่างมาก
หมวดหมู่สินค้า
เกี่ยวกับไคซิเออร์
Kaisier ทําความสะอาด Globe Tech เสริมพลังในวันพรุ่งนี้
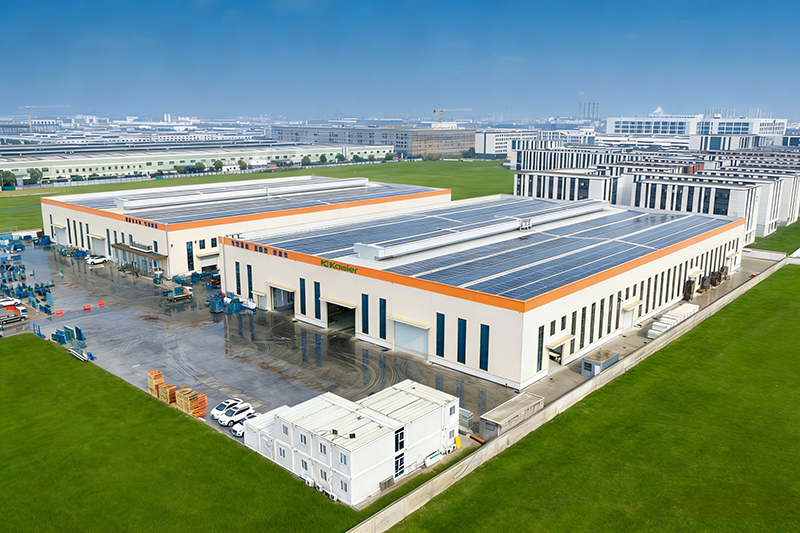
Zhejiang Kaisier Clean Technology Co.,Ltd. ยึดมั่นในพันธกิจของแบรนด์ที่ว่า "Kaisier Cleans the Globe, Tech Empowers Tomorrow" Zhejiang Kaisier Clean Technology Co., Ltd. และบริษัทในเครือในประเทศไทยเป็นองค์กรที่ขับเคลื่อนด้วยเทคโนโลยีในอุตสาหกรรมความสะอาดที่มีการวางแผนระดับโลก บริษัทได้สร้างฐานการผลิตที่ทันสมัยสี่แห่งในประเทศจีนและประเทศไทย ก่อตัวเป็นเครือข่ายกำลังการผลิตแบบ "ประสานงานในประเทศ + แผ่ขยายระหว่างประเทศ" พร้อมด้วยสายการผลิตอัจฉริยะและอุปกรณ์ทดสอบความแม่นยำเพื่อให้มั่นใจในอุปทานที่มั่นคงและมีประสิทธิภาพ
เราเป็นบริษัทจีน โรงงานแผ่นห้องสะอาดผลิตด้วยเครื่องจักรสั่งทำ และ ซัพพลายเออร์แผ่นห้องสะอาดผลิตด้วยเครื่องจักรเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการจำหน่ายแผ่นห้องสะอาดครบวงจร รวมถึงแผ่นแซนด์วิชเหล็กเคลือบสี แผ่นห้องสะอาดใยหิน และแผ่นห้องสะอาดแมกนีเซียมออกไซด์ ซึ่งสามารถตอบสนองข้อกำหนดที่เข้มงวดของโครงการฟอกอากาศระดับ Class 100 ถึง Class 300,000 ผลิตภัณฑ์ของเรานำระดับโลกในด้านการทนไฟ ต้านแบคทีเรีย และต้านไฟฟ้าสถิต และถูกนำไปใช้อย่างกว้างขวางในสาขาระดับสูง เช่น การดูแลสุขภาพ อิเล็กทรอนิกส์ และอุตสาหกรรมอาหาร โดยให้บริการครบวงจรตั้งแต่การออกแบบโซลูชันจนถึงการสนับสนุนหลังการขาย ด้วยนวัตกรรมทางเทคโนโลยีเป็นแกนหลักและปรัชญาที่ว่า "วิศวกรรมความแม่นยำเพื่อความสะอาดสูงสุด" เรามุ่งมั่นที่จะมอบโซลูชันพื้นที่สะอาดที่ปลอดภัยและเชื่อถือได้ให้แก่ลูกค้าทั่วโลก
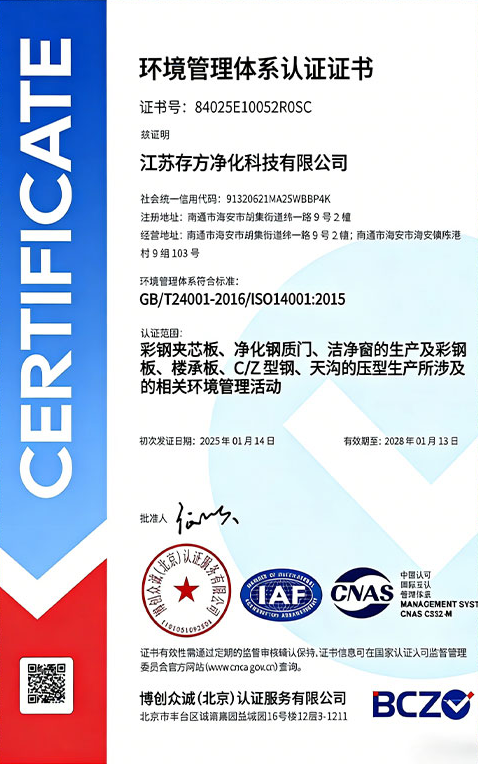
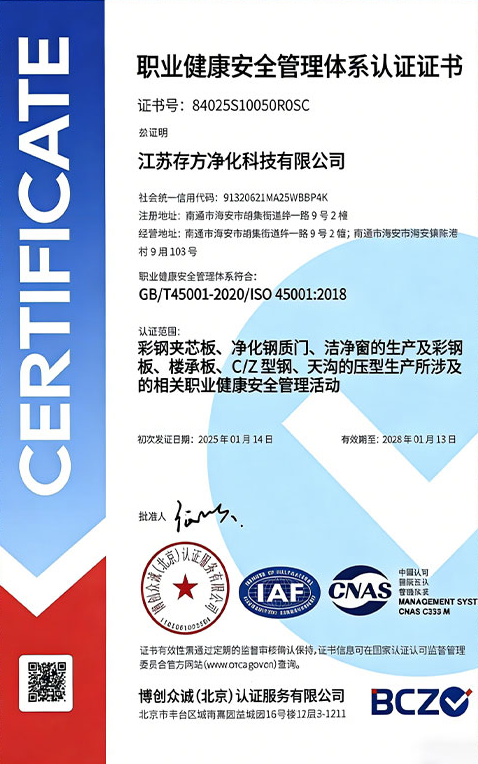
ใบประกาศเกียรติคุณ
ข่าวล่าสุดของเรา
ข้อความ คําติชม
แผงทําความสะอาดด้วยกลไก ความรู้อุตสาหกรรม
ในวิศวกรรมระบบห้องสะอาด แผงคลีนรูมที่ทำด้วยเครื่องจักร — ผลิตผ่านกระบวนการอัตโนมัติอย่างต่อเนื่อง — ได้กลายเป็น วัสดุที่ต้องการสำหรับ ISO Class 7 (Class 10,000) ถึง ISO Class 8 (Class 100,000) โซนสะอาด รวมถึงพาร์ติชันที่ไม่รับน้ำหนักและกรอบหุ้มทั่วไป . ข้อสรุปที่ชัดเจนคือ: ในขณะที่ให้ความเรียบที่ดี ทนไฟระดับ A และพื้นผิวที่ทำความสะอาดได้ง่าย แผงที่ทำด้วยเครื่องจักรมีต้นทุนรวมต่ำกว่าแผงแบบแมนนวลถึง 20%–30% โดยผลผลิตรายวันอยู่ที่ 1,500–2,000 ตร.ม. เหมาะที่สุดสำหรับโครงการที่มีตารางเวลาที่จำกัด พื้นที่ขนาดใหญ่ และความต้องการโหลดเล็กน้อย . ข้อมูลต่อไปนี้ให้ข้อมูลอ้างอิงทางเทคนิคเชิงลึกจากสี่มิติ: กระบวนการโครงสร้าง ประสิทธิภาพของวัสดุหลัก การเปรียบเทียบทางเศรษฐกิจ และข้อกำหนดเฉพาะในการติดตั้ง
กระบวนการผลิตและคุณสมบัติโครงสร้าง: ข้อดีทางเทคนิคของการขึ้นรูปกดอย่างต่อเนื่อง
แผงคลีนรูมที่ผลิตด้วยเครื่องจักรใช้ สายการผลิตอัตโนมัติแบบต่อเนื่อง โดยที่วัสดุหลักและแผ่นปิดผิวถูกเชื่อมติดกันและขึ้นรูปในกระบวนการเดียวผ่านการเติมแรงดันสูงหรือการเกิดฟอง . เมื่อเปรียบเทียบกับแผงแบบแมนนวล ข้อแตกต่างที่สำคัญคือแผงที่ทำด้วยเครื่องจักรไม่มีเส้นรอบวงเสริมแถบเหล็ก โดยอาศัยความแข็งแรงพันธะระหว่างแกนกลางและส่วนหน้าและความแข็งแกร่งโดยธรรมชาติของแผงแทนเพื่อรักษาโครงสร้าง พารามิเตอร์กระบวนการทั่วไปมีดังนี้:
| พารามิเตอร์กระบวนการ | ค่าทั่วไป/ช่วง | ผลกระทบต่อประสิทธิภาพ |
|---|---|---|
| ความเร็วของเส้น | 3-8 ม./นาที | ความเร็วที่สูงขึ้นจะเพิ่มผลผลิต แต่ต้องมีการบ่มแกนที่เพียงพอ |
| ความดันขึ้นรูป | 0.5-1.2 เมกะพาสคัล | แรงดันที่สูงขึ้นทำให้มีความหนาแน่นของแกนที่สม่ำเสมอมากขึ้นและมีความแข็งแรงในการยึดเกาะที่ดีขึ้น |
| หันหน้าไปทางความหนา | 0.426-0.7 มม | ส่งผลต่อการทนทานต่อแรงกระแทกและความเรียบ |
| ความหนาของแผง | 50/75/100/150 มม | ส่งผลต่อความแข็งแรงดัดงอและฉนวนกันความร้อน |
คู่มือการเลือกวัสดุแกนหลัก: การเปรียบเทียบเชิงปริมาณของแกนหลักห้าประเภท
วัสดุหลักของแผงคลีนรูมที่ผลิตด้วยเครื่องจักรจะกำหนดคุณสมบัติการทนไฟ ฉนวนกันความร้อน ความแข็งแรง และต้นทุน การเปรียบเทียบโดยละเอียดของวัสดุแกนแผงที่ผลิตโดยเครื่องจักรทั่วไป 5 ชนิดมีดังต่อไปนี้:
| วัสดุหลัก | คะแนนไฟ | ค่าการนำความร้อน (W/m·K) | กำลังรับแรงดัดงอ (MPa) | ต้นทุนสัมพัทธ์ | การใช้งานทั่วไป |
|---|---|---|---|---|---|
| ขนหิน | คลาสเอ | 0.040 | 0.8-1.0 | พื้นฐาน | ยา อิเล็กทรอนิกส์ พื้นที่ควบคุมอัคคีภัยที่เข้มงวด |
| แมกนีเซียมออกซีซัลเฟต | คลาสเอ | 0.098 | 1.2-1.5 | 20% | สภาพแวดล้อมที่มีความชื้น เวิร์คช็อปด้านอาหาร ห้องเย็น |
| โพลียูรีเทน (PU) | คลาส B1/B2 | 0.024 | 1.3-1.6 | 15% | ห้องสะอาดควบคุมอุณหภูมิ โครงการประหยัดพลังงานสูง |
| ซิลิคอนร็อคบอร์ด | คลาสเอ | 0.052 | 1.0-1.2 | 10% | โรงพยาบาล โรงเรียน อาคารสาธารณะ โซนทำความสะอาด |
| EPS (โพลีสไตรีน) | คลาส B2 | 0.035 | 0.6-0.8 | -15% | โซนทำความสะอาดชั่วคราว, พื้นที่ไม่สำคัญที่มีงบประมาณต่ำ |
การวิเคราะห์ทางเศรษฐศาสตร์: ความแตกต่างด้านต้นทุนระหว่างแผงที่ผลิตโดยเครื่องจักรและแผงแบบแมนนวล
ความได้เปรียบทางการแข่งขันที่ยิ่งใหญ่ที่สุดของแผงที่ทำด้วยเครื่องจักรคือความได้เปรียบด้านต้นทุนจากการประหยัดจากขนาด เมื่อใช้โครงการห้องคลีนรูมขนาด 5,000 ตร.ม. (แกนใยหิน 50 มม. เหล็กเคลือบสีสองหน้า 0.5 มม.) เป็นตัวอย่าง การวิเคราะห์เชิงเปรียบเทียบแสดงไว้ด้านล่าง:
| รายการต้นทุน | เครื่องทำ (ขนหิน) | คู่มือ (ขนหิน) | ความแตกต่าง |
|---|---|---|---|
| ต้นทุนวัสดุ (USD/m²) | 18.50 | 28.50 | 54% |
| การขนส่งและการติดตั้ง (USD/m²) | 9.30 | 7.50 | -19% |
| อัตราของเสีย (%) | 6-8% | 2-3% | เครื่องจักรสร้างของเสียที่สูงขึ้น |
| ต้นทุนทั้งหมด (USD/m²) | 30.80 | 38.90 | ผลิตจากเครื่องจักรลดลง ~21% |
ประสิทธิภาพความสะอาด: พารามิเตอร์หลักสำหรับการรักษาพื้นผิวและการออกแบบซีล
ประสิทธิภาพด้านความสะอาดของ แผงคลีนรูมที่ทำด้วยเครื่องจักร ขึ้นอยู่กับกระบวนการปรับสภาพพื้นผิวและการออกแบบซีลของข้อต่อแผงเป็นหลัก ตัวชี้วัดหลักที่แนะนำโดยอุตสาหกรรมมีดังนี้:
- การเคลือบพื้นผิว : การกำหนดค่ามาตรฐานคือสีอบโพลีเอสเตอร์ (PE) ความหนา≥20μm; โครงการที่มีความต้องการสูงใช้การเคลือบฟลูออโรคาร์บอน PVDF (ความหนา ≥25μm) โดยมีความต้านทานการเช็ดตัวทำปฏิกิริยาเคมีเกิน 10,000 รอบ
- ความหยาบผิว : แผงที่ผลิตจากเครื่องจักรคุณภาพสูงมีความหยาบผิว Ra ≤0.8μm ต้านทานการสะสมของฝุ่น และอำนวยความสะดวกในการทำความสะอาดและฆ่าเชื้อ
- ประสิทธิภาพการต้านเชื้อแบคทีเรีย : ตัวเลือกการเคลือบต้านเชื้อแบคทีเรียจะให้อัตราการต้านเชื้อแบคทีเรีย ≥99.9% เทียบกับเชื้อ Staphylococcus aureus และ E. coli (ค่าฤทธิ์ต้านเชื้อแบคทีเรีย >6.0)
- การปิดผนึกร่วมกัน : โดยทั่วไปแผงที่ทำด้วยเครื่องจักรจะใช้การเชื่อมต่อแบบลิ้นและร่องหรือปะเก็นซีลที่อยู่กึ่งกลางด้วยน้ำยาซีลซิลิโคนที่ทนต่อโรคราน้ำค้างที่เป็นกลาง การรั่วไหลของอากาศ ≤0.5 m³/(h·m²) ที่ความดันแตกต่าง 100Pa ;
- ประสิทธิภาพการป้องกันไฟฟ้าสถิตย์ : เมื่อใช้ในห้องสะอาดของโรงงานอิเล็กทรอนิกส์ จะต้องควบคุมความต้านทานพื้นผิวภายใน 10⁶–10⁹ Ω ซึ่งทำได้โดยการเติมวัสดุนำไฟฟ้าลงในการเคลือบ
สำหรับสภาพแวดล้อมที่สะอาดมาตรฐานสูง เช่น โรงปฏิบัติงาน GMP หรือห้องผ่าตัดของโรงพยาบาล ขอแนะนำให้เลือก เหล็กเคลือบสีต้านเชื้อแบคทีเรียหรือพื้นผิวสแตนเลส (304/316L) และทำการทดสอบความแน่นหนาของข้อต่อแผงเป็นประจำ (ทุกหกเดือน)
การติดตั้งและการก่อสร้าง: จุดควบคุมหลักหกจุดสำหรับแผงที่ผลิตโดยเครื่องจักรในสถานที่
คุณภาพการติดตั้งแผงที่ทำด้วยเครื่องจักรส่งผลโดยตรงต่ออายุการใช้งานและประสิทธิภาพความสะอาดของห้องคลีนรูม ต่อไปนี้คือจุดควบคุมหลักหกจุดในสถานที่ก่อสร้าง:
- การตรวจสอบที่เข้ามา : ตรวจสอบแต่ละแผงเพื่อดูความเบี่ยงเบนในแนวทแยง (≤2 มม./ม.) รอยขีดข่วนบนพื้นผิว (ปฏิเสธหากความลึก >0.1 มม.) และความเสียหายของขอบ หากอัตราความเสียหายเกิน 3% ให้ขอสต็อกทดแทน
- ข้อกำหนดในการจัดเก็บ : แผงที่ทำด้วยเครื่องจักรจะต้องจัดเก็บบนพื้นราบที่แห้งและได้ระดับโดยมีความสูงซ้อนกัน ≤ 1.5 ม. และมีบล็อกไม้อยู่ข้างใต้เพื่อป้องกันความชื้น ห้ามจัดเก็บกลางแจ้งหรือจัดเก็บบนขอบโดยเด็ดขาด
- ข้อกำหนดการตัด : ไม่แนะนำให้ทำการตัดความกว้างของแผงในสนามสำหรับแผงที่ผลิตโดยเครื่องจักร การตัดตามยาวต้องใช้ใบเลื่อยความเร็วสูง และขอบตัดต้องเคลือบด้วยสีป้องกันสนิมทันทีและปิดผนึกด้วยน้ำยาซีล
- เค้าโครงจุดช่วงล่าง : สำหรับแผงเพดาน ระยะห่างระหว่างจุดแขวน ≤1.2 ม. และจุดแขวนต้องอยู่ใกล้กับเส้นกึ่งกลางของแผง แต่ละแผงต้องมีจุดกันสะเทือนไม่น้อยกว่า 4 จุด
- การประยุกต์ใช้สารกันรั่ว : ใช้กาวซิลิโคนกันเชื้อราที่เป็นกลางที่มีความกว้างของข้อต่อ 3-5 มม. และลึก ≥2 มม. ต้องทำความสะอาดข้อต่อก่อนการใช้งาน และต้องไม่สัมผัสสารเคลือบหลุมร่องฟันก่อนที่จะบ่ม
- การป้องกันผลิตภัณฑ์สำเร็จรูป : หลังการติดตั้ง ให้ปิดแผงด้วยฟิล์มป้องกันทันทีเพื่อหลีกเลี่ยงรอยขีดข่วนจากการใช้งานในภายหลัง (เช่น ไฟฟ้า ประปา HVAC) ควรลอกฟิล์มป้องกันออกเฉพาะในขั้นตอนสุดท้ายก่อนส่งมอบโครงการ
ตามจุดควบคุมข้างต้น แผงคลีนรูมที่ทำด้วยเครื่องจักรสามารถทำได้ อายุการใช้งาน 8-10 ปี พร้อมรักษาประสิทธิภาพความสะอาดให้คงที่ตลอด
ขอบเขตการใช้งานและข้อจำกัดของแผงคลีนรูมที่ผลิตด้วยเครื่องจักร
แผงคลีนรูมที่ผลิตด้วยเครื่องจักรเหมาะที่สุดสำหรับสถานการณ์ต่อไปนี้:
- ISO คลาส 7 (คลาส 10,000) ถึง ISO คลาส 8 (คลาส 100,000) เวิร์กช็อปการประกอบอุปกรณ์อิเล็กทรอนิกส์ ห้องบรรจุอาหาร พื้นที่สนับสนุนด้านเภสัชกรรมทั่วไป
- สิ่งอำนวยความสะดวกในห้องคลีนรูมขนาดใหญ่เกิน 5,000 ตร.ม. พร้อมข้อกำหนดในการควบคุมต้นทุนที่สูง
- โปรเจ็กต์ที่มีกำหนดเวลาที่จำกัดซึ่งต้องการการส่งมอบที่รวดเร็ว (โดยทั่วไประยะเวลารอคอยแผงที่ผลิตโดยเครื่องจักรจะสั้นกว่าแผงแบบแมนนวล 7-10 วัน)
- พื้นที่ที่มีการแขวนแบบเบา (แบบแขวนจุดเดียว ≤30 กก.) เช่น อุปกรณ์ติดตั้งไฟมาตรฐานและท่อน้ำหนักเบา
ข้อจำกัดของ บานหน้าต่างคลีนรูมที่ทำด้วยเครื่องจักร ฉันรวมถึง: 1 ไม่เหมาะสำหรับพื้นที่รับน้ำหนักมากที่มีการแขวนจุดเดียวเกิน 50 กก. 2 ไม่เหมาะสำหรับห้องคลีนรูมที่ต้องการการกำหนดค่าใหม่บ่อยครั้ง (อัตราความเสียหายสูงระหว่างการถอดประกอบ/ประกอบใหม่) 3. ประสิทธิภาพการดัดงอที่จำกัดสำหรับแผงที่ยาวเป็นพิเศษ (>3.5 ม.) ④ ในสภาพแวดล้อมที่มีความชื้นสูง (>85% RH) ต้องเลือกวัสดุแกนที่ทนความชื้น เช่น แมกนีเซียมออกซีซัลเฟต — แผ่นใยหินมาตรฐานอาจดูดซับความชื้นและความหย่อนคล้อย . ในทางวิศวกรรมเชิงปฏิบัติ แนะนำให้ใช้กลยุทธ์แบบผสมผสานโดยใช้ทั้งแผงควบคุมที่ทำด้วยเครื่องจักรและแผงควบคุมแบบแมนนวลเพื่อใช้ประโยชน์จากจุดแข็งของแต่ละรายการ
- อีเมล: [email protected]
- โทร: +86 18968239620
- ที่อยู่: ห้องหมายเลข 905 คฤหาสน์เหอหยวน หมายเลข 382 ถนนเทียนต้า ย่านธุรกิจทางใต้ของหนิงโป หยินโจว หนิงโป ประเทศจีน
ผลิตภัณฑ์ของเรา
ลิงค์ด่วน
ติดต่อเรา
-
+86 18968239620
-
-
